Princípio de Funcionamento e Características do Sistema de Manuseio de Bicarbonato de Sódio para Des
Os sistemas de manuseio de bicarbonato de sódio para desulfurização são parte integrante dos processos de desulfurização de gases de fumo, amplamente utilizados na geração de energia e indústria química para reduzir as emissões de dióxido de enxofre. Esses sistemas são responsáveis por transportar o bicarbonato de sódio, um reagente chave no processo de desulfurização, do armazenamento até a unidade de desulfurização. A eficiência e confiabilidade desses sistemas afetam diretamente o desempenho geral do sistema de desulfurização, tornando-os um componente crítico nas operações industriais.
Visão Geral do Sistema e Objetivos de Projeto


O sistema de manuseio de bicarbonato de sódio para desulfurização foi projetado para lidar com as propriedades únicas do bicarbonato de sódio, incluindo sua densidade, fluidez e tendência a formar grânulos sob certas condições. O sistema geralmente é composto por vários componentes-chave: um silo de armazenamento, um alimentador, um transportador e um sistema de controle. O silo de armazenamento é projetado para conter grandes quantidades de bicarbonato de sódio, frequentemente com revestimentos internos para evitar corrosão. O alimentador regula o fluxo de material do silo para o transportador, garantindo uma taxa de alimentação constante e controlada. O transportador transporta o material para a unidade de desulfurização, onde é misturado com gases de fumo para remover o dióxido de enxofre. O sistema de controle monitora e controla a operação de todos os componentes, garantindo que o sistema funcione dentro de parâmetros seguros e eficientes.

Princípio de Funcionamento em Detalhes
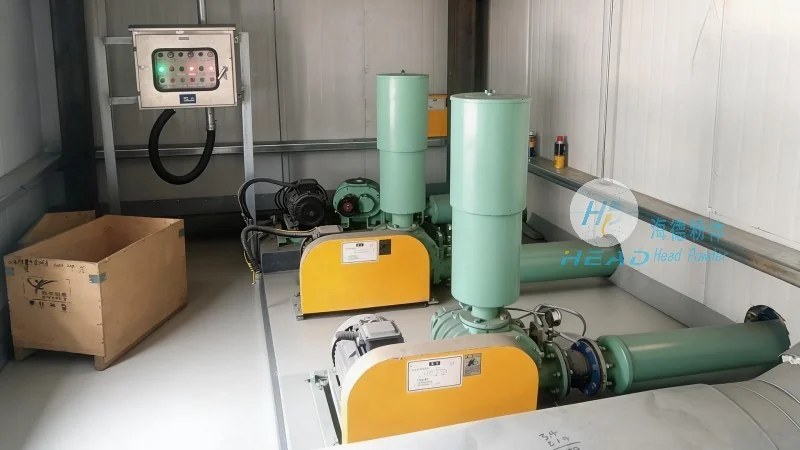
O princípio de funcionamento do sistema de manuseio de bicarbonato de sódio para desulfurização envolve um processo sequencial que começa com o armazenamento do material e termina com a entrega do material à unidade de processamento. Primeiro, o bicarbonato de sódio é armazenado no silo, onde é mantido em condições que evitam a formação de coágulos ou absorção de umidade. O silo está equipado com sensores de nível para monitorar o volume de material, que são usados para ativar o alimentador quando o nível cai abaixo de um certo limite. O alimentador, que pode ser uma válvula rotativa ou um alimentador vibratório, regula o fluxo de material para o transportador. O transportador, geralmente um transportador de correia ou um transportador de parafusos, transporta o material para a unidade de desulfurização. A velocidade do transportador é controlada pelo PLC para manter uma taxa de fluxo constante. O sistema de controle monitora continuamente parâmetros como taxa de fluxo, pressão e temperatura, e ajusta o funcionamento do alimentador e do transportador conforme necessário para manter um desempenho ótimo. Todo o processo é automatizado, com o PLC gerenciando a sequência de operações e respondendo a mudanças nas condições do sistema. Por exemplo, se o nível de material no silo cair, o PLC aumentará a velocidade do alimentador para manter a taxa de fluxo. Se o transportador estiver bloqueado, o PLC ativará um alarme e parará o alimentador para evitar acúmulo de material.